

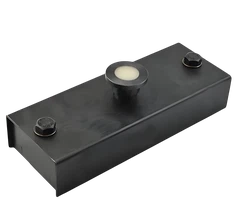
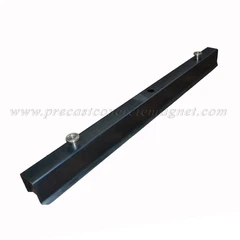






Monterade byggnader är byggbranschens framtida utveckling. Prefabricerade betongkomponenter är konkreta komponenter prefabricerade i fabriker eller på plats enligt designspecifikationer. Genom att förbättra produktionskvaliteten för prefabricerade komponenter har det effektivt betydelse för konstruktion. Lyftdrivhjulmekanismen är en viktig anläggning i produktionen av prefabricerade betongkomponenter. Det är nödvändigt att utforska dess tillämpningspunkter på djupet.

Förberedande arbete för produktion av prefabricerade betongkomponenter
Matchning av maskiner och verktyg
Enligt produktionsprocessen för prefabricerade betongkomponenter framställs motsvarande utrustning för varje process, främst inklusive blandningsutrustning, vägning av råvaror enligt mix -förhållandet krav och blandning för att erhålla betong som uppfyller konstruktionskraven; vibrerande bord och vibrationsstång, används för att förbättra kompaktheten hos betong; Demould -enhet; stålformar och lämpliga reservformar med lämpliga specifikationer för nödanvändning; Lastare eller små bulldozrar och generatorer. Alla typer av utrustning relaterade till produktion av prefabricerade betongkomponenter måste uppfylla kvalitetskraven, annars är de förbjudna att tas i bruk.
Mögelkalibrering
Formens platta väljs beträffande de geometriska dimensionerna för de prefabricerade komponenterna. Till exempel, när komponentstorleken är stor, väljs något tjockare stål för att bibehålla kraftens stabilitet för att undvika deformation under verkning av kraft. Formen måste göras fint och matchar storleken på den prefabricerade komponenten. Stärka kontrollen av formen och storleken, särskilt hörnen måste hållas stabila och kan inte skadas när formen avlägsnas.
Layout av den konkreta prefabricerade komponentproduktionslinjen som tittar på hela processen med prefabricerad komponentproduktion, används mögeltabellen som bottenformen för att bära de konkreta prefabricerade komponenterna och upprätthålla stabiliteten hos komponenterna och formens rationalitet. Mögelbordet måste röra sig på produktionslinjen. Kraften i denna åtgärd kommer från drivhjulmekanismen, som driver mögelbordet för att slutföra framåt- och bakåtrörelserna på ett specifikt avstånd under friktion.
Vibration
Vibration är en viktig åtgärd för att förbättra kompaktheten hos prefabricerade komponenter. I vibrationsprocessen används lyfthjulmekanismen huvudsakligen för att vibrera den hällda betongen tills betongen omvandlas till ett tätt tillstånd. Under vibrationer vibrerar körformtabellen och den prefabricerade komponenten tillsammans, och vibrationsutrustningens driftstillstånd styrs rimligt. Lyftdrivhjulet ger vertikal vibration. Vibration är mycket störande. Under förutsättningen att säkerställa komprimering bör de negativa effekterna av vibrationer minimeras så mycket som möjligt. Till exempel kan lyftdrivhjulmekanismen separeras från mögelplattformen under vibrationer. Med tanke på vikten av lyftdrivhjulmekanismen.
Försiktighetsåtgärder för produktion av prefabricerade betongkomponenter
Föregångande
Välj försiktigt råvaror som uppfyller kvalitetsstandarderna, väger dem exakt enligt blandningsförhållandet och blanda dem för att få betong med god nedgång och enhetlighet. Vibrationen använder en bifogad vibrationsmotor. Ladda först materialet på vibrationstabellen och vibrerar tills betongen är tät. Vibrationstiden styrs rimligt med vibrationsmotorns kraft som referens för att undvika undervibrering och övervibrering. När fyllningen och vibrationen är klar överförs formen till den angivna platsen för stapling. Webbplatsen måste vara platt och solid för att undvika att påverka formningseffekten av de prefabricerade komponenterna. Formen kan inte kasseras på marken när som helst, och inga vattenmärken kan genereras på ytan av komponenten efter nedslagning, det vill säga den uppenbara kvaliteten på de betongpoktiga komponenterna måste vara bra.

Mögelmontering
Före prefabricering utförs en detaljerad inspektion för att avgöra om det finns läckor i formen. Om det finns, använd gummilemsor för att dyna eller vidta andra behandlingsåtgärder för att undvika honungskaka och pockmarks på grund av läckage av uppslamning; Efter att ha bekräftat att formen är installerad korrekt, fixa den med skruvar eller spännen, städa upp skräp som är fäst vid mallen och jämnt applicera frisättningsmedlet. Borstmaterialet kan vara motorolja, och det måste göras när formytan hålls torr, annars kommer det att få formen att fastna på grund av återstående fukt. När temperaturen är låg, ta en lämplig mängd diesel för att utspäda motoroljan. Det lämpliga beloppet är 1: 1. Undvik överdriven användning av diesel, annars kommer bubblor att genereras på ytan på komponenten, vilket kommer att påverka den uppenbara kvaliteten på den konkreta prefabricerade komponenten efter formning. Ju tunnare oljan på mögelytan, desto bättre utan att påverka demolden.
Avfallande
När tiden når 5-6 timmar och temperaturen når cirka 23 grader, ordna nedslagning. Ta en dyna med samma tjocklek som kanten på formen och vänd den på marken tillsammans med det prefabricerade blocket. Under denna period stärker skyddet för att undvika onormala förhållanden såsom kantbita och hörnförlust.
Hälsa
Hälsa är en viktig åtgärd för att förbättra kvaliteten på prefabricerade betongkomponenter. Efter att de prefabricerade delarna avlägsnas har betongens styrka ännu inte uppfyllt kraven och kan inte transporteras ut när som helst. Kombinera metoden för att strö vatten och täckning med plastduk för att göra 3-4 dagar med härdning på plats. När betongens styrka når kraven kommer den att transporteras till det angivna området för lagring. Under denna period, strö vatten på lämpligt sätt enligt omgivningstemperaturen och betongens egenskaper för att undvika sprickor.
Prefabricerade betongkomponenter in och ut ur fabriksprocessen
Innan prefabricerade betongkomponenter lämnar produktionsplatsen
Innan produktionen av prefabricerade konkreta komponenter bör byggenheten organisera design-, produktions- och konstruktionsenheter för att utföra DESIGN DOCUCTIP -avslöjande och granskning. De relevanta enheterna som producerar prefabricerade komponenter bör inte bara ha relevanta kvalifikationer utan också ha produktionsprocessutrustning och testvillkor för att säkerställa produktkvalitetskrav. Kvaliteten på råvaror, mekaniska egenskaper för stålstångsbearbetning och anslutning, betongstyrka etc. för prefabricerade komponenter bör testas och inspekteras enligt relevanta nationella standarder. När produktionsenheten inte har motsvarande testfunktioner för testobjekten bör den anförtro en tredje part att testa. Efter kvalitetsbedömningsresultaten för den prefabricerade stålstången, betong, förspänning, prefabricerad komponenttest, inspektionsdata och andra artiklar är kvalificerade, kan den utvärderas som en kvalificerad produkt. Varje prefabricerad komponent ska märkas på ytan, och innehållet i logotypen inkluderar komponentmodell, storlek, vikt, produktionsdatum, tillverkare, kvalitets acceptansmärke etc.
Efter att de prefabricerade betongkomponenterna lämnar webbplatsen
Den oundvikliga nackdelen med prefabricerade betongkomponenter är att när de väl är allvarligt skadade eller deformerade kommer de att vara svåra att reparera, vilket kommer att minska effektiviteten i konstruktionen på plats, försena byggperioden och orsakar ekonomiska förluster. Därför är lagring och lyftning av prefabricerade betongkomponenter efter att de lämnat platsen mycket viktiga. Lagring av prefabricerade komponenter bör klassificeras enligt produkttyper, specifikationer och inspektionsstatus. Lagringsplatsen och lagringsmetoden bör strikt implementeras enligt kraven i specifikationerna för att undvika deformation, sprickbildning och skador på prefabricerade komponenter. Transportmetoden för prefabricerade komponenter bör också beräknas och utformas enligt de olika egenskaperna hos prefabricerade komponenter. Vid behov bör motsvarande tillfälliga förstärkningsåtgärder vidtas för komponenternas svaga positioner för att undvika de prefabricerade komponenterna från att skadas och svåra att reparera under transport och lagring.
Konkreta prefabricerade komponenter på plats konstruktion
Konstruktionsstadiet på plats för prefabricerade komponenter är ett viktigt steg som bestämmer den slutliga byggkvaliteten för prefabricerade byggnader. Konstruktion och installation av prefabricerade komponenter påverkar direkt de slutliga kvalitets acceptansresultaten. Därför, före byggandet av prefabricerade byggnader, bör en speciell plan formuleras för konstruktion av prefabricerade betongstrukturer. Den speciella byggplanen bör inkludera projektöversikt, förberedelsebas, schema, utformning av byggplats, transport och lagring av prefabricerade komponenter, installation och anslutningskonstruktion, grön konstruktion, säkerhetshantering, kvalitetshantering, informationshantering, nödplan och annat innehåll. För alla prefabricerade komponenter som inte är föremål för strukturell prestandainspektion när man går in på platsen kan kvalitetskontroll utföras av byggenheten eller övervakningsenheten på plats övervakning av produktionen. När det inte finns någon övervakning på plats bör de prefabricerade betongkomponenterna testas med avseende på betongstyrka, skyddande skikttjocklek, antal, specifikationer, avstånd etc. för huvudkraftsbärande stålstänger innan du går in på platsen. Samtidigt bör kvalitetscertifieringsdokumenten vid tidpunkten för inträde lägga till komponentprocessinspektionsdokument.
Faktorer som påverkar kvaliteten på prefabricerade betongkomponenter och kontrollåtgärder
Påverkan och kontroll av råvaror
1) cement. Många typer av cement kan väljas vid produktion av prefabricerade betongkomponenter, beroende på faktiska behov och egenskaper hos cement. Till exempel har slaggcementblandningen stark fluiditet, men det är benäget att sippra vatten och segregering; Vanlig Portland Cement har bättre arbetsprestanda, vilket är bättre än slaggcement och pozzolan cement; Även om pozzolan cement saknar flytande har den god sammanhållning. Vid produktion av prefabricerade betongkomponenter, om slagg eller pozzolan cement används som cement, är det lätt att få ytfuktigheten att sakna enhetlighet. Påverkan på de prefabricerade komponenterna är ojämn färg efter nedlagd, bland vilka ojämna blommeband och svarta linjer är särskilt vanliga. I allmänhet har den vanliga Portland -cementen hög genomförbarhet i produktionen av prefabricerade betongkomponenter.
2) Aggregat. Fint aggregat är företrädesvis sand, och dess krav är partikelstorlek<5mm, mud content <3%, hard texture, good gradation, good cleanliness, and quality inspection when sand enters the site, and any substandard sand is prohibited from entering the site. The basic requirements for coarse aggregate are anti-slip, hard, and wear-resistant, with a needle-like content of ≤25%, stone strength of not less than grade 3, and mud content of <2%. If crushed stone is used, it is necessary to ensure that the maximum particle size of the material is not greater than 1/4 of the minimum side size of the structure.

Påverkan och kontroll av blandningsförhållandet
1) Aggregatförhållande. Förhållandet mellan den absoluta volymen av aggregat och den absoluta volymen av cementuppslamning kallas aggregatförhållandet. Under förutsättningen för ett konsekvent vattencementförhållande, när den totala mängden cementuppslamning ökar, minskar innehållet i aggregat, blandningen av blandningen ökar och uppslamningsfenomenet kan ses. Samtidigt kommer produktionskostnaden för prefabricerade komponenter att öka i enlighet därmed. Om mängden cementuppslamning reduceras är det svårt att effektivt fylla luckorna i aggregatet, vilket resulterar i dålig viskositet hos betongen. Dess begränsning är att det är svårt att säkerställa styrkan hos komponenten, och de komponenter som bildas av konstruktion har kvalitetsdefekter såsom grov yta och honungskakaytan och kollaps i svåra fall. Enligt de ovannämnda reglerna kan aggregatförhållandet ökas på lämpligt sätt i betongblandningen av prefabricerade komponenter, mängden cement kan minskas och blandningens prestanda kan garanteras.
2) Vattencementförhållande. Det är förbjudet att blanda betong med för litet vattencementförhållande, annars kommer kompaktiteten hos de gjutna komponenterna att vara dålig. För att betong har god vattenhållning och sammanhållning är det inte tillrådligt att använda för stort vattencementförhållande. Därför följer kontrollen av vattencementförhållandet principen om moderation. När du blandar, för att blandningen har stark flytande, kan du överväga att öka blandningsvattnet, men oavsett hur vattenmängden justeras kan vattencementförhållandet inte ändras och mängden cement bör ökas på lämpligt sätt så att de gjutna prefabricerade komponenterna har tillräcklig styrka.
Påverkan och kontroll av konstruktionsteknik
1) Vibration. Enligt den olika vibrationsutrustningen väljer du lämplig vibrationsmetod: När du använder ett vibrationstabell bestämmer du den bästa vibrationstiden efter testning och amplituden och frekvensen ska vara rimlig; När man använder en plattplatta -vibrator är det rörliga avståndet nyckelkontrollindikatorn, så att vibratorplattan täcker den komprimerade delen med cirka 10 cm; När du använder en infogad vibrator är det rörliga avståndet inte mer än 1,5 gånger utrustningsradie för utrustningen. Med tanke på de störande egenskaperna hos vibrationer, håll ett avstånd på inte mindre än 5 cm från sidformen.
2) Demolda. Ta bort formen när betongen når en viss styrka och kanterna och hörnen skadas inte under borttagningsprocessen. Använd med försiktighet för att undvika skador på komponenterna på grund av beröring eller andra skäl. Om det finns fel eller ojämnhet i det lokala området efter borttagning, gör lämpliga reparationer.
3) härdning. Ordna härdning efter nedslagning för att kontrollera betongens temperatur och fuktighet så att betongen effektivt kan bildas tills styrkan når konstruktionskraven och det finns inga sprickor, krympning eller andra problem på ytan. Den omgivningstemperaturen har en betydande inverkan på demoldning. När temperaturen är under 5 grader, täck och håll varmen och vattning är förbjuden att undvika frysning.
Slutsats
Sammanfattningsvis har prefabricerade betongkomponenter använts i stor utsträckning i varje driftssteg. Precast betongkomponenter är en viktig del av prefabricerade betongstrukturer, och deras produktionskvalitet har en viktig inverkan på strukturell säkerhet, projektframsteg och kostnad. Denna artikel diskuterar i detalj produktionsprocessen och kvalitetskontrollfaktorer för prefabricerade betongkomponenter för att förbättra produktionseffektiviteten och produktionskvaliteten för prefabricerade betongkomponenter.


