







Prefabricerade betongväggspaneler tillverkas under kontrollerade fabriksförhållanden för att uppnå konsekvent kvalitet, dimensionsnoggrannhet och strukturell tillförlitlighet.
Till skillnad från gjuten-på-platskonstruktion följer prefabricerad produktion ett definierat arbetsflöde där varje steg påverkar den slutliga panelens prestanda. Att förstå detta arbetsflöde är viktigt för producenter som söker effektivitet, repeterbarhet och minskad omarbetning.
Arbetsflödet för tillverkning av prefabricerade väggpaneler börjar långt innan betong gjuts. Det börjar med formberedning, inriktning och fixering, och slutar med säker urtagning och hantering av den färdiga panelen. Varje steg kräver exakt samordning mellan material, utrustning och inbyggda system.
Ur vårt tillverknings- och leveransperspektiv beror produktionseffektiviteten i hög grad på tillförlitliga formfixeringslösningar, konsekvent formplacering och stabila inbäddade komponenter. Dessa faktorer påverkar direkt ytkvalitet, toleranskontroll och handläggningstid i den prefabricerade gården.
Att förstå detta arbetsflöde hjälper prefabricerade anläggningar att optimera produktionen samtidigt som de strukturella och visuella standarder som förväntas av modern prefabricerad betongkonstruktion bibehålls.

Mögelberedning som grunden för panelkvalitet
Varje prefabricerad väggpanel börjar med formberedning. Formen definierar panelens geometri, ytfinish och dimensionell tolerans. Eventuella defekter i detta skede överförs till den färdiga produkten.
Formar är vanligtvis stålbord eller modulära formsättningssystem utformade för upprepad användning. Före installationen måste formens yta rengöras noggrant för att avlägsna härdade betongrester, damm eller oljeansamlingar från tidigare gjutningar. Ojämna ytor eller skräp kan orsaka ytdefekter och dimensionella inkonsekvenser.
Efter rengöring appliceras ett lämpligt släppmedel jämnt. Syftet är inte smörjning utan kontrollerad avskiljning vid urtagning. För mycket släppmedel kan fläcka betongytor, medan otillräcklig täckning kan orsaka vidhäftningsproblem.
I detta skede måste uppmärksamhet också ägnas formens planhet och strukturell styvhet. Böjda bord eller lösa formsektioner äventyrar panelens noggrannhet och ökar korrigeringsarbetet senare i processen.
Forminställning och positioneringsnoggrannhet
Efter beredningen börjar formsättningen. Detta inkluderar montering av sidoformer, skott och block- enligt paneldesignritningarna. Noggrannheten i detta steg avgör panelens slutliga dimensioner och kantkvalitet.
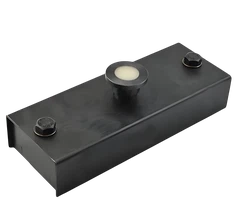
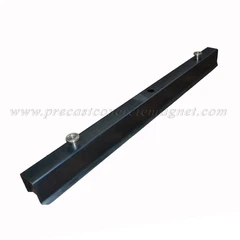
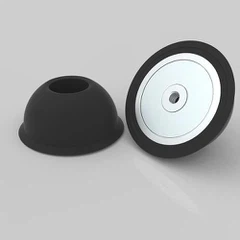
Sidoformer måste placeras exakt och säkras ordentligt för att motstå betongtryck under gjutning. I moderna prefabricerade anläggningar uppnås detta vanligtvis med hjälp avslutande magneteroch magnetiska fixeringssystem istället för traditionell bultning eller svetsning.
Slutningsmagneter ger snabb och justerbar fixering utan att skada stålbord. De gör det möjligt för operatörer att flytta om formulär effektivt samtidigt som de bibehåller en stark hållkraft under hela hällningen. Detta förbättrar flexibiliteten i produktionsschemaläggning och minskar bordsslitage.
Följande tabell sammanfattar vanliga metoder för fixering av formen och deras egenskaper.
|
Fixeringsmetod |
Installationshastighet |
Återanvändbarhet |
Risk för bordsskador |
Justeringsflexibilitet |
|
Bultning |
Långsam |
Begränsad |
Hög |
Låg |
|
Svetsning |
Mycket långsam |
Ingen |
Permanent |
Ingen |
|
Slutande magneter |
Snabb |
Hög |
Ingen |
Hög |
Ur produktionssynpunkt minskar magnetiska system installationstiden och stöder snabba formbyten mellan olika panelstorlekar.
Armeringsplacering och dimensionskontroll
När formen är monterad börjar förstärkningsplaceringen. Stålförstärkningsburar eller -nät är placerade inuti formen enligt strukturella designkrav.
Rätt betongöverdrag är avgörande för hållbarhet och belastningsprestanda. Distanser används för att upprätthålla ett konsekvent avstånd mellan förstärknings- och formytor. Dålig placering av distanserna kan resultera i utsatt stål eller överdriven täckning, som båda äventyrar panelkvaliteten.
Öppningar för dörrar, fönster och servicegenomföringar skapas med hjälp av block-uttag som är säkert fastsatta i formen. Dessa block-måste motstå flytkrafter under hällning för att förhindra rörelse.
I detta skede är dimensionskontroller kritiska. Mätningar tas för att bekräfta formens bredd, längd och diagonal inriktning. Små avvikelser förvärras vid installation på plats, vilket gör tidig korrigering nödvändig.

Integration av inbyggda komponenter och fixeringssystem
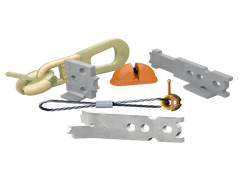
Moderna prefabricerade väggpaneler innehåller ofta inbäddade komponenter som lyftankare, anslutningsinsatser, ledningshylsor och isoleringsfästen. Dessa element måste placeras korrekt för att fungera korrekt under hantering och installation.
Ingjutningsnoggrannheten beror på tillförlitliga fixeringslösningar som håller komponenter på plats under vibrationer och betongflöde. Magnetiska fixeringssystem används i stor utsträckning för detta ändamål.
Prefabricerade betongmagneter och inbäddade magnetlösningar gör att insatser och tillbehör kan fästas på stålformar utan borrning eller svetsning. Detta förbättrar repeterbarheten och minskar formberedningstiden.
Från vår produkterfarenhet erbjuder inbäddade magneter flera produktionsfördelar. De bibehåller position under vibrationer, tillåter snabba layoutändringar och minskar manuella fixeringsfel. Detta stöder direkt konsistens i precast-operationer med hög-volym.
Tabellen nedan beskriver typiska inbäddade komponenter och deras monteringsöverväganden.
|
Inbäddad komponent |
Positionstolerans |
Vanlig fixeringsmetod |
Produktionsrisk om felinriktad |
|
Lyftande ankare |
Mycket tight |
Magnetisk hållare |
Osäkra lyft |
|
Anslutningsinsatser |
Stram |
Inbäddad magnet |
Installationsförseningar |
|
Elektriska ledningar |
Måttlig |
Magnetiska klämmor |
Omarbetning krävs |
|
Isolerande ankare |
Måttlig |
Mekaniska klämmor |
Köldbrygga |
Korrekt integration i detta skede förhindrar kostsamma korrigeringar efter urtagning.
Vanliga inriktningskontroller före betongplacering
Innan betongplacering påbörjas krävs en slutlig anpassningsgranskning för att undvika inbäddade komponentkonflikter och dimensionsfel. Detta steg förbises ofta när produktionsscheman är snäva, men det förhindrar nedströmskorrigeringar.
Nyckelkontroller inkluderar vanligtvis:
Verifiering av att alla inbäddade magneter är helt på plats och låsta
Bekräftelse på att lyftankare är i linje med panellyftberäkningar
Visuell inspektion av rör och hylsor i förhållande till kanter
Frigångsbekräftelse för fönster- och dörröppningar
Om-kontroll av förstärkningsskydd nära inbäddade föremål
Ur ett produktionskontrollperspektiv fungerar denna inspektion som en slutgiltig kvalitetsgrind. Fel som upptäcks efter hällning kräver vanligtvis ytreparation eller kassering av panelen. Att utföra dessa kontroller systematiskt stödjer konsistens över upprepade paneldesigner och minskar variationen mellan produktionssatser.
Betongblandnings- och placeringsstrategi
Betong som används för prefabricerade väggpaneler är designad för bearbetbarhet, hållfasthetsutveckling och ytfinish. Blandningens konsistens är avgörande för att uppnå enhetliga resultat över produktionssatser.
Före placering testas blandningen för nedgång eller flöde för att bekräfta överensstämmelse med produktionsspecifikationerna. Avvikelser påverkar fyllningsbeteende och ytkvalitet.
Betongläggning utförs i lager för att minska segregation och säkerställa fullständig fyllning av hörn och urtag. Noggrann placering minimerar luftinstängning och bikakebildning.
Vibration följer placering. Yttre vibratorer eller vibrerande bord används för att packa betongen. Över-vibrationer kan orsaka segregering, medan under-vibrationer lämnar tomrum. Operatörer måste balansera varaktighet och intensitet baserat på mixdesign och paneltjocklek.
Under detta skede måste alla formfixeringssystem, inklusive slutarmagneter, bibehålla stabilitet under dynamiska belastningar. Varje rörelse leder till dimensionsfel eller ytojämnheter.

Typiska orsaker till defekter under placering
Även med en korrekt blandningskonstruktion kan defekter fortfarande uppstå vid betongplacering om utförandet är inkonsekvent. Att förstå vanliga orsaker hjälper operatörerna att ingripa tidigt.
Täta placeringsrelaterade-problem inkluderar:
Segregation orsakad av för stor fallhöjd
Honeycombing på grund av otillräcklig vibration nära hörn
Formläckage från dåligt tätade sidoformer
Förflyttning av block-ut under hög-placering
Ythålrum från instängd luft vid formkanterna
De flesta av dessa defekter är kopplade till mögelstabilitet och fixeringskvalitet. Säkra sidoformer och korrekt inkopplade slutarmagneter minskar risken för rörelse vid vibrationer. Tidig upptäckt under placeringen möjliggör omedelbar korrigering innan härdningen påbörjas, vilket bevarar både ytkvalitet och strukturell prestanda.
Ytbehandling och första härdning
Efter vibration avslutas betongytan enligt designkraven. För arkitektoniska paneler kan ytbehandling innefatta glättning, borstning eller exponeringstekniker. För konstruktionspaneler räcker det vanligtvis med en plan och plan yta.
Ytbehandling följs omedelbart av härdning. Kontrollerad härdning säkerställer korrekt återfuktning och styrkautveckling. I prefabricerade anläggningar påskyndas härdningen ofta med hjälp av ånga eller värme för att förkorta produktionscyklerna.
Accelererad härdning kräver dock noggrann övervakning. Överdrivna temperaturgradienter kan orsaka sprickbildning eller skevhet. Fukthållning är lika viktigt för att förhindra yttorkning.
Under härdningen måste mögelsvampar förbli stabila. Magnetiska fixeringssystem fortsätter att hålla formen på plats, vilket säkerställer dimensionell integritet tills betongen når tillräcklig styrka.
Styrka Utveckling Och Demolding Beredskap
Avformning baseras inte enbart på tid. Det beror på att betonghållfasthetsutvecklingen når en säker tröskel. För tidig urtagning av formen riskerar sprickbildning, kantskador eller paneldeformation.
Tryckhållfasthetstester eller mognadsövervakning används för att fastställa beredskapen. För väggpaneler måste tillräcklig styrka uppnås för att stå emot lyftpåkänningar.
Operatörer inspekterar visuellt kanter, hörn och inbäddade komponenter innan de avlägsnas. Eventuella tecken på ytdefekter eller rörelser åtgärdas omedelbart.
Beslutet att ta bort formen är en kritisk kontrollpunkt i arbetsflödet för produktion av prefabricerade väggpaneler, som balanserar produktivitet med kvalitetssäkring.
Avformningsprocess och panelhantering
Avformningen börjar med att sidoformer och block{0}} tas bort. Tack vare magnetiska fixeringssystem är detta steg snabbt och skadar inte formytan.
Slutningsmagneter frigörs med hjälp av avsedda verktyg, vilket gör att formarna kan lyftas rent utan att bända eller hamra. Detta bevarar mögeltillståndet och minskar förarens trötthet.
När formerna har tagits bort, kopplas lyftankare in och panelen lyfts vertikalt med hjälp av kranar eller lyftramar. Kontrollerade lyft förhindrar vridspänningar och sprickbildning.
Paneler överförs sedan till härdningsställ eller förvaringsutrymmen för fortsatt styrka. Lämpliga stödpunkter används för att undvika skevhet under förvaring.
Följande tabell sammanfattar viktiga risker och kontroller under urtagningen.
|
Risk för avgjutning |
Orsaka |
Förebyggande åtgärd |
|
Kantskador |
Tidig release |
Styrka verifiering |
|
Panelsprickor |
Felaktiga lyft |
Korrekt ankarplacering |
|
Ytdefekter |
Mögelvidhäftning |
Rätt släppmedel |
|
Dimensionell distorsion |
Ojämnt stöd |
Kontrollerad hantering |
Mögelrengöring och förberedelse för nästa cykel
Efter urtagning av formen rengörs och inspekteras formarna. Betongrester tas bort och eventuella ytskador repareras omedelbart.
Eftersom slutarmagneter och magnetiska tillbehör inte kräver borrning eller svetsning, förblir formytorna intakta under många produktionscykler. Detta minskar långsiktiga-underhållskostnader.
Formen förbereds sedan igen för nästa panel, vilket fullbordar produktionsslingan. Effektiv anläggningsdesign denna cykel för att minimera vilotiden samtidigt som strikta kvalitetskontroller bibehålls.
Produktionseffektivitet och systemtillförlitlighet
Effektiviteten i produktionen av prefabricerade väggpaneler beror på hur smidigt varje steg övergår till nästa. Förseningar, omarbetning eller inkonsekventa inställningar minskar produktionen och ökar kostnaderna.
Pålitliga formfixering och inbäddade komponentsystem spelar en central roll för att upprätthålla arbetsflödesstabilitet. Produkter som slutarmagneter, prefabricerade betongmagneter och inbäddade magnettillbehör stödjer repeterbara inställningar och snabba omställningar.
Ur produktionssynpunkt är dessa system inte valfria verktyg. De är en del av modern prefabricerad tillverkning, där hastighet, noggrannhet och kvalitet måste samexistera.
Tekniskt perspektiv på arbetsflödesoptimering
Ur ett ingenjörsperspektiv är processen från forminstallation till demolding en kontrollerad sekvens, inte en samling isolerade uppgifter. Varje steg bygger på det föregående.
Problem som observeras under urformningen har ofta sitt ursprung i formsättning, fixering eller placering av inbäddade komponenter. Att åtgärda grundorsaker tidigt förbättrar växtens totala prestanda.
Att investera i pålitliga fixeringssystem och standardiserade procedurer minskar variationen och stödjer skalbar produktion. Över tid leder detta till högre konsekvens och lägre operativ risk.
Rutinkontroller som stöder långtids-formprestanda
Utöver den dagliga produktionen beror den långsiktiga-formens prestanda på konsekventa inspektions- och underhållsrutiner. Dessa kontroller skyddar formens noggrannhet och förlänger livslängden.
Rekommenderade rutinåtgärder inkluderar:
Veckovis inspektion av formens planhet och kanträthet
Rengör magnetkontaktytor för att bibehålla hållkraften
Kontrollerar utlösningsmekanismer på slutarmagneter för slitage
Övervakning av upprepade belastningspunkter på modulformar
Registrera mögelavvikelser och korrigerande åtgärder
Dessa metoder minskar kumulativa fel över flera produktionscykler. Ur en operativ synvinkel är det mer kostnadseffektivt att upprätthålla formintegriteten- än att korrigera dimensionsproblem efter att panelerna lämnat fabriken.
Slutsats
Tillverkning av prefabricerade väggpaneler definieras av disciplin, precision och repeterbarhet. Från forminstallation till urtagning av formen bidrar varje steg till den slutliga panelens strukturella och visuella prestanda.
Pålitlig formfixering, exakt placering av inbäddade komponenter och kontrollerad urtagning av formen är avgörande för att uppnå konsekventa resultat. Magnetiska system som slutarmagneter och prefabricerade betongmagneter stödjer dessa mål genom att förenkla installationen och förbättra stabiliteten.
I moderna prefabricerade fabriker uppnås inte tillförlitlighet i arbetsflödet enbart genom hastighet. Det uppnås genom system som tillåter hastighet utan att offra kontrollen.
FAQ
F: Vad är syftet med armeringstråd i prefabricerad betong?
S: Armeringstråd används för att hålla armeringsjärn på plats före och under betongplacering. I prefabricerad betong säkerställer detta exakt positionering inuti formar och hjälper till att upprätthålla konsistens över upprepade element.
F: Ger armeringstråden styrka till betongen?
S: Bindstråd ger inte strukturell styrka på egen hand. Dess roll är att hålla armeringsjärnet korrekt inriktat så att armeringen kan fungera som den är designad när betongen härdar.
F: Vilken armeringstråd fungerar bäst för prefabricerade applikationer?
S: Mjuk glödgad tråd används ofta på grund av dess flexibilitet och lätta att knyta. För tyngre prefabricerade element kan hög-tråd eller belagd tråd vara lämpligare, beroende på exponeringsförhållandena.
F: Kan armeringstråd användas utomhus eller i våta miljöer?
S: Ja, men belagd eller korrosionsbeständig bindetråd rekommenderas för utomhusmiljöer eller miljöer med hög-fuktighet för att minska rost och förlänga livslängden.
F: Hur ofta ska armeringsjärn bindas i prefabricerade formar?
S: Armeringsjärn binds vanligtvis vid korsningar och med jämna mellanrum för att förhindra rörelse, särskilt under vibrationer och betonggjutning i prefabricerade formar.
F: Används manuell bindning fortfarande i prefabricerad betongproduktion?
S: Manuell koppling är fortfarande vanlig för mindre eller detaljerade arbeten, även om många prefabricerade anläggningar nu använder automatiska kopplingsverktyg för att förbättra hastigheten och konsekvensen.
F: Förbättrar för-avklippta bindtrådar produktiviteten?
S: Ja, för-klippta bindtrådar sparar tid genom att eliminera skärning på-platsen och hjälper till att upprätthålla enhetlig bindning över stora prefabricerade projekt.


